|
|
| Merknaam: | CHG |
| Modelnummer: | AC-28 |
| MOQ: | 1 Instellen |
| Prijs: | 100,000-300,000 USD |
| Betalingsvoorwaarden: | T/T, D/P, D/A, L/C |
| Toeleveringsvermogen: | 10 sets per jaar |
Productielijn voor poedercoating van aluminium extrusies met bovenloopkraan
CHG levert op maat gemaakte productielijnen voor poedercoating van aluminium extrusies voor fabrikanten die een geïntegreerde oplossing nodig hebben voor oppervlaktevoorbereiding, elektrostatische poederapplicatie en thermische uitharding.
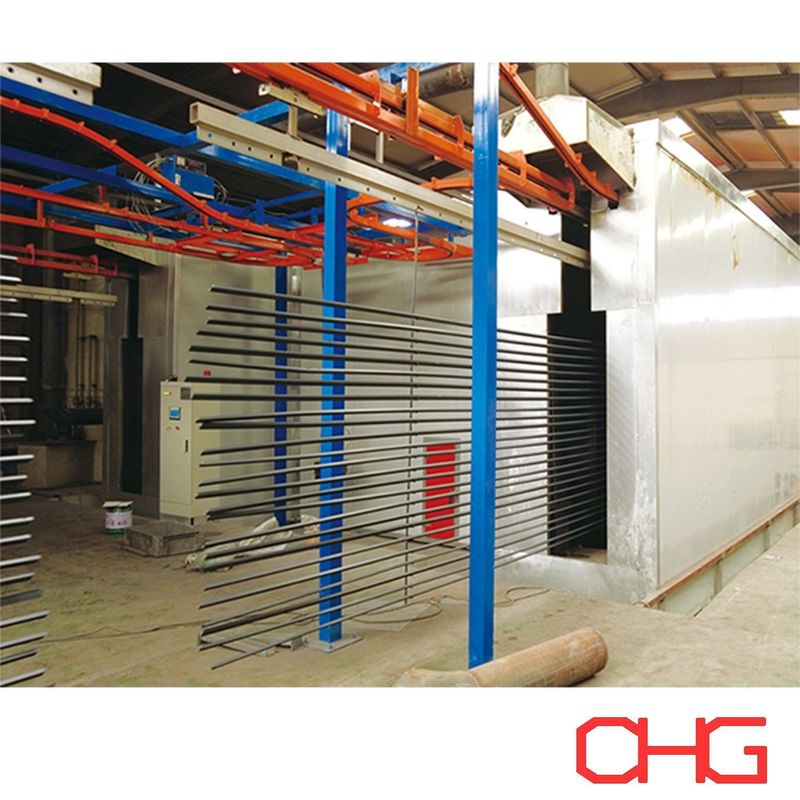
Deze productielijn is ontworpen voor het verwerken van aluminium profielen van verschillende lengtes en dwarsdoorsneden en maakt gebruik van een bovenloopkraan om opgehangen werkstukken door de coatingfasen te transporteren. Handmatige laad- en losstations stellen operators in staat om verschillende profielconfiguraties te hanteren en ophangarrangementen aan te passen aan het product.
De apparatuur is ontworpen rond de productiecapaciteit van de klant, de afmetingen van het aluminium profiel, de coating specificaties en de fabrieksindeling.
Van chemische voorbehandeling tot eindinspectie, het systeem brengt de essentiële afwerkingsoperaties samen in een gecoördineerd productieproces.
Fabrikanten van aluminium extrusies produceren vaak een breed scala aan producten, waaronder raamprofielen, architecturale profielen, constructiedelen en industriële componenten.
Deze producten kunnen verschillen in lengte, wanddikte, dwarsdoorsnedegeometrie en vereiste oppervlakteafwerking.
Een geschikte poedercoatingslijn moet rekening houden met deze variaties bij het bepalen van de afstand tussen de transportbanden, de oriëntatie van het werkstuk, de opstelling van de spuitpistolen en de uithardingsomstandigheden.
CHG ontwikkelt de configuratie van de productielijn volgens de werkelijke producten in plaats van identieke apparatuursafmetingen op elk project toe te passen.
Maximale lengte van aluminium profiel
Breedte en dwarsdoorsnede van profiel
Individueel gewicht van werkstuk
Vereiste productiecapaciteit
Ophangoriëntatie en -afstand
Specificaties voor coatingdikte
Voorbehandelingseisen
Aantal coatingkleuren
Beschikbare werkplaat afmetingen
Verwarmingsenergie en elektrische voeding
Deze parameters vormen de basis voor de selectie van apparatuur en de ontwikkeling van de lay-out van de productielijn.
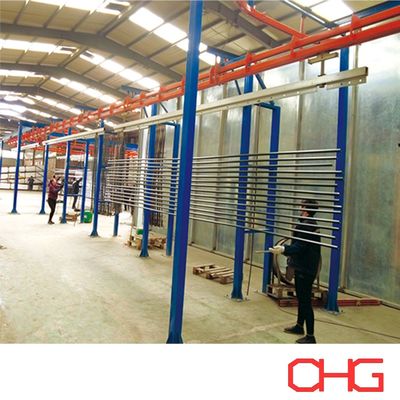
De bovenloopkraan verbindt de belangrijkste verwerkingssecties en transporteert aluminium profielen door de productielijn.
Werkstukken worden opgehangen aan op maat gemaakte hangers, waardoor de vereiste oppervlakken toegankelijk blijven tijdens behandeling en spuiten.
De transportband is ontworpen volgens de profielafmetingen, het ophangarrangement en de vereiste productie doorvoer.
Belangrijke technische factoren zijn de afstand tussen de dragers, de route van de baan, de snelheid van de transportband, de belastingscapaciteit en de vrije hoogte van de fabriek.
Voor lange aluminium extrusies moet het ophangarrangement ook rekening houden met de stabiliteit van het werkstuk en mogelijke beweging tijdens transport.
Operators plaatsen aluminium profielen op de hangers van de transportband bij het laadstation.
Handmatig laden maakt het mogelijk om het ophangarrangement aan te passen voor verschillende productvormen en productiebatches.
Geschikte armaturen kunnen worden ontworpen om de profielen te ondersteunen en de juiste afstand tussen aangrenzende werkstukken te handhaven.
Na uitharding en koeling worden de afgewerkte aluminium profielen van de transportband verwijderd.
Het losgebied is zo ingericht dat operators er gemakkelijk toegang toe hebben en de overdracht naar inspectie, verpakking of verdere productieprocessen wordt vergemakkelijkt.
| Apparatuur | Functie |
|---|---|
| Laadstation | Handmatig ophangen van aluminium profielen |
| Bovenloopkraan | Transport tussen productiestadia |
| Oppervlaktereinigingssysteem | Verwijdering van oliën en verontreinigingen |
| Chemisch voorbehandelingssysteem | Voorbereiding van aluminium oppervlakken voor coating |
| Spoelapparatuur | Verwijdering van chemische residuen |
| Droogoven | Verwijdering van restvocht |
| Poederspuitcabine | Afgesloten elektrostatische poederapplicatie |
| Poederspuitapparatuur | Applicatie van poeder op geaarde aluminium oppervlakken |
| Poederterugwinningssysteem | Opvang van overgespoten poeder |
| Uithardingsoven | Thermische uitharding van de coating |
| Koelsectie | Koeling van afgewerkte profielen |
| Inspectiegebied | Verificatie van coatingkwaliteit |
| Losstation | Handmatige verwijdering van gecoate producten |
| Besturingssysteem | Coördinatie van apparatuurwerking |
De opstelling van de apparatuur kan worden aangepast aan de procesvereisten van de klant en de beschikbare fabrieksruimte.
Het typische proces volgt deze volgorde:
Handmatig laden → Reinigen → Chemische voorbehandeling → Spoelen → Drogen → Elektrostatisch poederspuiten → Uitharden → Koelen → Kwaliteitsinspectie → Handmatig lossen
Aluminium profielen kunnen oliën, smeermiddelen, stof en residuen bevatten van extrusie, bewerking of andere fabricageprocessen.
Vóór het coaten moeten deze verontreinigingen worden verwijderd om de metalen oppervlakken voor te bereiden op chemische voorbehandeling.
Reinigingsapparatuur en bedrijfsomstandigheden worden geselecteerd op basis van het type en de hoeveelheid verontreiniging.
Afhankelijk van de productievereisten kan het reinigingsproces sproeibehandeling of onderdompeling gebruiken.
Na het reinigen ondergaan de profielen een chemische conversiebehandeling.
Deze fase bereidt het aluminium oppervlak voor op poederapplicatie en ondersteunt de vereiste coating hechting en corrosiebestendigheid.
Geschikte voorbehandelingstechnologieën kunnen chromaat- of chroomvrije conversiecoatings omvatten, afhankelijk van het substraat en de vereiste coatingprestaties.
Het chemische proces wordt geselecteerd op basis van de aluminiumlegering, de beoogde toepassing en de toepasselijke kwaliteitsnormen.
Spoelfasen zijn opgenomen zoals vereist om resterende behandelingschemicaliën te verwijderen.
Na voorbehandeling en spoelen komen de profielen in de droogoven.
Deze sectie verwijdert water dat op de oppervlakken en in kanalen of verzonken gebieden achterblijft.
Droogomstandigheden worden bepaald op basis van de profielgeometrie, materiaaldikte, transportsnelheid en productiecapaciteit.
De werkstukken moeten voldoende droog zijn voordat ze de poederapplicatiesectie binnengaan.
De voorbereide aluminium profielen komen de spuitcabine binnen, waar elektrostatische poederpistolen het geselecteerde coatingmateriaal aanbrengen.
Geladen poederdeeltjes worden aangetrokken tot de geaarde aluminium oppervlakken, waardoor een poederlaag ontstaat vóór het uitharden.
De opstelling van de spuitpistolen is ontworpen op basis van de profieldwarsdoorsnede en de vereiste coatingdekking.
Voor profielen met ingewikkelde geometrieën kunnen pistoolhoeken, spuitafstanden en applicatieparameters aanvullende aanpassing vereisen.
Afhankelijk van het project kan de spuitsectie automatische pistolen, reciprocators en handmatige bijwerkapparatuur bevatten.
Na poederapplicatie transporteert de transportband de gecoate profielen naar de uithardingsoven.
Tijdens verwarming smelt het poeder en vloeit het om een continue film te vormen.
Voor thermohardende poedercoatings ontwikkelt de uithardingsreactie de gespecificeerde mechanische en beschermende eigenschappen.
Oventemperatuur en verblijftijd worden bepaald op basis van de aanbevelingen van de poederfabrikant en de vereiste metaaltemperatuur.
Het uithardingssysteem moet rekening houden met verschillen in profielwanddikte, laaddichtheid en transportsnelheid.
Na uitharding komen de gecoate aluminium profielen in een koelruimte.
Natuurlijke of geforceerde luchtkoeling kan worden geselecteerd op basis van de productiecapaciteit en de beschikbare werkplaat ruimte.
De profielen worden afgekoeld tot een geschikte temperatuur vóór het lossen en verdere behandeling.
Afgeronde producten worden geïnspecteerd volgens de coatingvereisten van de klant.
Typische inspectiepunten zijn:
Droge filmdikte
Uiterlijk van het oppervlak
Kleurconsistentie
Glansniveau
Coating hechting
Zichtbare oppervlakte defecten
Coating dekking
Aanvullende tests kunnen vereist zijn voor architecturale of industriële toepassingen met specifieke prestatienormen.
Aluminium profielen bevatten vaak kanalen, randen, groeven en andere kenmerken die de poederafzetting beïnvloeden.
De spuitapparatuur moet daarom worden opgesteld volgens de werkelijke dwarsdoorsnedegeometrie.
Aantal pistolen en installatieposities worden geselecteerd om een geschikte dekking van de gespecificeerde oppervlakken te bieden.
Voor automatische spuitsystemen worden de beweging van de reciprocator en de transportsnelheid gecoördineerd met het applicatieproces.
Effectieve elektrische aarding is belangrijk voor elektrostatische poederapplicatie.
Hangers en contactpunten moeten worden onderhouden om een stabiele poederafzetting te ondersteunen.
Poedertoevoer, instellingen van spuitpistolen, spuit afstand en werkstukbeweging worden aangepast aan de vereiste filmdikte.
De afgewerkte coating wordt geverifieerd door middel van geschikte inspectieprocedures.
De spuitcabine kan worden aangesloten op een poederterugwinningssysteem dat is ontworpen om overgespoten materiaal op te vangen.
Afhankelijk van de toepassing kan het terugwinningsarrangement cycloonafscheiding, patroonfiltratie of andere geschikte opvangapparatuur omvatten.
Terugwinningsapparatuur wordt geselecteerd op basis van de poedereigenschappen, productiecapaciteit en aantal kleuren.
Voor fabrikanten die meerdere kleuren produceren, moet het ontwerp van de spuitcabine ook rekening houden met de toegankelijkheid voor reiniging en procedures voor kleurwisseling.
Teruggewonnen poeder kan worden hergebruikt wanneer dit compatibel is met de aanbevelingen van de poederfabrikant en de vereiste kwaliteitsnormen.
De productielijn kan worden aangepast voor een verscheidenheid aan aluminium producten, waaronder:
Aluminium raamprofielen
Deurkozijn extrusies
Vliesgevel profielen
Architecturale aluminium profielen
Aluminium scheidingscomponenten
Decoratieve aluminium profielen
Industriële aluminium extrusies
Aluminium meubelcomponenten
Aluminium steunframes
Algemene gefabriceerde aluminium producten
De juiste apparatuurconfiguratie is afhankelijk van de productafmetingen, het productievolume en de vereiste coatingprestaties.
De transportband en het ophangsysteem kunnen worden ontworpen voor aluminium extrusies met verschillende lengtes, dwarsdoorsneden en gewichten.
Reiniging, voorbehandeling, drogen, spuiten, uitharden en koelen kunnen worden verbonden binnen een complete productielijn.
Handmatige behandeling stelt operators in staat om verschillende profieltypen en ophangarrangementen te accommoderen.
Het chemische behandelingssysteem wordt geselecteerd op basis van het aluminium substraat en de vereiste coatingprestaties.
Transportsnelheid, hanger afstand en uithardingsverblijftijd worden berekend op basis van de vereiste productiecapaciteit.
Apparatuursafmetingen en transportroute worden ontwikkeld op basis van de beschikbare werkplaat ruimte en materiaalstroom.
| Parameter | Maatwerk |
|---|---|
| Producttype | Aluminium profielen en extrusies |
| Maximale werkstuklengte | Volgens klantvereisten |
| Maximaal werkstukgewicht | Gebaseerd op ontwerp van transportband en hanger |
| Transportband | Bovenloopkraansysteem |
| Laden | Handmatig |
| Lossen | Handmatig |
| Oppervlaktebehandeling | Reiniging en chemische conversiebehandeling van aluminium |
| Poederapplicatie | Elektrostatisch poederspuiten |
| Spuitcabine | Op maat gemaakte afmetingen |
| Poederterugwinning | Volgens productievereisten |
| Drogen | Geïntegreerde droogoven |
| Uitharden | Poederuithardingsoven |
| Koeling | Natuurlijke of geforceerde lucht |
| Productiecapaciteit | Op maat gemaakt |
| Automatisering niveau | Projectspecifiek |
| Werkplaat lay-out | Op maat ontworpen |
CHG ontwikkelt productielijnen voor poedercoating van aluminium profielen op basis van de werkelijke producten en productieomstandigheden van de klant.
Om een voorlopige apparatuurlay-out en offerte op te stellen, verstrek alstublieft:
Tekeningen of foto's van aluminium profielen
Maximale lengte, breedte en hoogte
Maximaal werkstukgewicht
Vereiste uurlijkse of dagelijkse productiecapaciteit
Aantal profielen per hanger
Vereiste poedercoatingdikte
Type poedercoating
Aantal coatingkleuren
Frequentie van kleurwisseling
Voorbehandelingsspecificaties
Toepasselijke kwaliteitsnormen voor coatings
Beschikbare werkplaat afmetingen
Vrije hoogte van de fabriek
Verwarmingsenergie en elektrische voeding
Vereist automatiseringsniveau
Deze details stellen CHG in staat om de opstelling van de transportband, de voorbehandelingsapparatuur, de spuitcabine, het poederterugwinningssysteem, de uithardingsoven en de algehele lay-out van de productielijn te evalueren.
CHG levert geïntegreerde oplossingen voor productielijnen voor poedercoating voor fabrikanten van aluminium extrusies en industriële metaalafwerkingsfaciliteiten.
Deze configuratie combineert transport via bovenloopkraan, handmatig laden en lossen, voorbehandeling van aluminium oppervlakken, elektrostatische poederapplicatie, thermische uitharding en koeling.
Elk systeem is ontworpen volgens de profielafmetingen van de klant, coatingvereisten, productiecapaciteit en fabrieksomstandigheden.
Neem contact op met CHG met uw specificaties voor aluminium profielen en productievereisten om een op maat gemaakt voorstel en offerte voor een poedercoatings productielijn te ontvangen.