|
|
| Merknaam: | CHG |
| Modelnummer: | AC-02 |
| MOQ: | 1 Instellen |
| Prijs: | 100,000-300,000 USD |
| Betalingsvoorwaarden: | L/C, D/A, D/P, T/T |
| Toeleveringsvermogen: | 10 sets per jaar |
Poedercoating Productielijn voor Automotive Onderdelen met Automatische Spuitapplicatie
CHG ontwerpt en levert automatische poedercoatings productielijnen voor automotive onderdelen, waarbij oppervlakte voorbehandeling, elektrostatische poederapplicatie, thermische uitharding en materiaalbehandeling worden geïntegreerd in een gecoördineerd productieproces.
Deze productielijn is ontwikkeld voor het coaten van automotive componenten gemaakt van aluminiumlegeringen en staalplaten. Het combineert lift-ondersteunde belading, meerfasen chemische voorbehandeling, gecontroleerde droging, automatische poederspuitapplicatie, handmatige bijwerking, uitharding en geforceerde koeling.
Het spuitgedeelte omvat spuitcabines van roestvrij staal en PVC, terwijl temperatuur- en vochtigheidsregeling helpt bij het handhaven van geschikte omgevingscondities tijdens de poederapplicatie.
Elke productiefase wordt geconfigureerd volgens de kenmerken van het klantwerkstuk, de vereiste coatingprestaties, de productiecapaciteit en de fabrieksindeling.
De productielijn bestaat uit verschillende onderling verbonden processecties die zijn ontworpen om continue productieactiviteiten te ondersteunen.
| Productiesectie | Hoofdfunctie |
|---|---|
| Lift-ondersteunde Belading | Ondersteunt belading en transfer van werkstukken |
| Voorontvetting | Verwijdert initiële oliën en oppervlaktecontaminanten |
| Ontvetting | Zorgt voor verdere reiniging van metalen oppervlakken |
| Water Spoelen | Verwijdert resterende reinigingschemicaliën |
| Vitrification Voorbehandeling | Vormt een compatibele conversielaag op het metalen oppervlak |
| Water Blazen | Verwijdert achtergebleven water van werkstukoppervlakken en uitsparingen |
| Droogoven | Elimineert resterende vocht voor het spuiten |
| Koeling voor Spuiten | Brengt werkstukken op geschikte omstandigheden voor poederapplicatie |
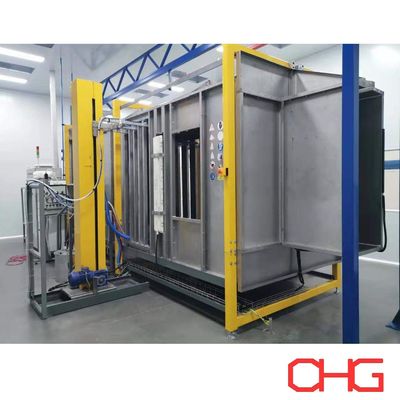
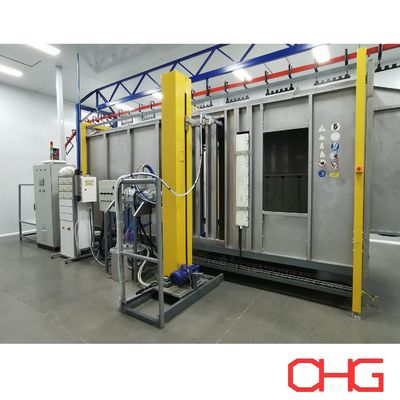
| Spuitcabines van Roestvrij Staal en PVC | Bieden afgesloten poedercoatingsgebieden |
| Automatische Spuitpistolen | Voeren primaire elektrostatische poederapplicatie uit |
| Handmatige Bijwerkstations | Bieden aanvullende dekking waar nodig |
| Temperatuur- en Vochtigheidsregeling | Handhaaft gespecificeerde omstandigheden voor de spuitomgeving |
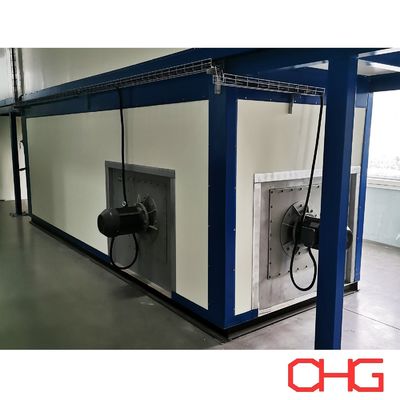
| Uithardoven | Hardt de poedercoating thermisch uit |
| Geforceerd Koelsysteem | Verlaagt de werkstuktemperatuur na uitharding |
| Handmatige Ontlading | Stelt operators in staat om voltooide componenten te verwijderen |
De apparatuursindeling en technische parameters worden vastgesteld volgens de productievereisten van de klant.
Automotive onderdelen kunnen aanzienlijk variëren in afmetingen, materiaaldikte, oppervlaktegeometrie en coating specificaties.
Sommige componenten hebben relatief eenvoudige vlakke oppervlakken, terwijl andere gestanste secties, gelaste verbindingen, randen en verzonken gebieden bevatten die extra aandacht vereisen tijdens het spuiten.
Deze coatinglijn is ontworpen om verschillende automotive metalen producten te verwerken door middel van aangepaste werkstukbehandeling en spuitopstellingen.
Het systeem is bedoeld voor geschikte geleidende metalen componenten, waaronder:
Onderdelen van aluminiumlegeringen
Componenten van staalplaten
Gestanste metalen onderdelen
Gefabriceerde automotive assemblages
Gelaste metaalconstructies
Voorbehandelingschemie en poedercoatingsmaterialen moeten worden geselecteerd op basis van het substraat en de vereiste prestaties.
Het beladingsgedeelte omvat hefapparatuur om te helpen bij de werkstukbehandeling en positionering.
Deze opstelling kan de overdracht van automotive componenten naar de productielijn ondersteunen, met name waar productafmetingen of behandelingsvereisten directe handmatige belading minder praktisch maken.
De hefapparatuur en het beladingsstation zijn ontworpen volgens het werkstukgewicht, de afmetingen, de ophangconfiguratie en de vereiste productiecapaciteit.
De uiteindelijke beladingsconfiguratie wordt gecoördineerd met het transportsysteem en de werkplaatsindeling.
Oppervlaktevoorbereiding is een cruciaal onderdeel van het automotive poedercoatingsproces.
Vóór poederapplicatie moeten metalen componenten worden gereinigd en chemisch behandeld om geschikte omstandigheden te bieden voor coatinghechting en corrosiebestendigheid.
Deze productielijn omvat een meerfasen voorbehandelingsreeks bestaande uit voorontvetting, ontvetting, spoelen, vitrificatie en waterverwijdering.
De initiële reinigingsfase verwijdert een deel van de oliën, smeermiddelen en andere contaminanten die achterblijven van stampen, vormen, bewerken of fabriceren.
Dit vermindert de contaminantenbelasting die de volgende behandelingsfasen binnendringt.
De tweede reinigingsfase zorgt voor verdere verwijdering van procesresten van de metalen oppervlakken.
Reinigingschemie, temperatuur en behandelingstijd worden geselecteerd op basis van het substraat en het contaminatieniveau.
Na het ontvetten passeren de werkstukken spoelfasen om resterende reinigingschemicaliën te verwijderen.
Adequaat spoelen helpt bij het verminderen van chemische overdracht naar de conversiecoatingsfase.
De productielijn omvat een vitrificatie voorbehandelingsproces, dat vaak geassocieerd wordt met dunne-film conversiecoatings die worden gebruikt in industriële metaalafwerking.
Afhankelijk van het geselecteerde chemische systeem kan deze behandeling geschikt zijn voor staal- en aluminiumsubstraten.
De conversiecoating is bedoeld om de hechting van de poedercoating en de corrosieprestaties te ondersteunen.
Voorbehandelingschemie en operationele parameters moeten worden geverifieerd voor de werkelijke metaalmaterialen en coatingspecificaties.
Na chemische behandeling en spoelen wordt perslucht gebruikt om achtergebleven water van de werkstukken te verwijderen.
Deze fase is bijzonder nuttig voor componenten met vouwen, kanalen, verzonken secties of andere geometrieën waar water zich kan ophopen.
Water blazen vermindert de vochtbelasting die de droogoven binnenkomt.
Na voorbehandeling komen de werkstukken de droogsectie binnen.
De droogoven verwijdert resterend vocht vóór elektrostatische poederapplicatie.
Droogomstandigheden worden bepaald op basis van werkstukafmetingen, metaaldikte, transportsnelheid en de vereiste productiecapaciteit.
Na het drogen passeren de componenten een koelsectie voordat ze de spuitcabine binnenkomen.
Deze fase helpt de werkstuktemperatuur binnen het geschikte bereik te brengen voor het geselecteerde poedercoatingsproces.
Het regelen van de werkstuktemperatuur kan belangrijk zijn voor stabiele poederdepositie en de vereiste oppervlakteafwerking.
Het coatingapplicatiegedeelte omvat spuitcabines gemaakt van roestvrij staal en PVC materialen.
De cabineopstelling is ontwikkeld op basis van de spuitmethode, werkstukafmetingen, poeder afzuigvereisten en productie-indeling.
Roestvrijstalen constructie biedt een duurzame industriële behuizing die geschikt is voor gespecificeerde poedercoatingsoperaties.
De cabine kan worden ontworpen met geschikte spuitpistooltoegang, afzuigapparatuur, verlichting en onderhoudsvoorzieningen.
PVC-constructie biedt chemische weerstand en vergemakkelijkt routinematige reiniging.
De afmetingen en openingen van de cabine worden gecoördineerd met het werkstukomhulsel en de spuitapparatuur.
Het poederapplicatiegebied omvat temperatuur- en vochtigheidsregeling om gespecificeerde bedrijfsomstandigheden te handhaven.
Omgevingscondities kunnen het poedergedrag, de elektrostatische applicatie en de consistentie van de coating beïnvloeden.
De vereiste temperatuur- en relatieve vochtigheidsbereiken worden vastgesteld op basis van het poedermateriaal, de aanbevelingen van de apparatuur en de productievereisten.
De productielijn combineert automatische poederspuitapplicatie met aanvullende handmatige applicatie.
Deze opstelling ondersteunt herhaalbare coatingoperaties terwijl extra aandacht wordt besteed aan complexe productgeometrieën.
Automatische elektrostatische spuitpistolen brengen geladen poederdeeltjes aan op geaarde automotive componenten.
Het aantal spuitpistolen, hun posities en eventuele heen-en-weer bewegingen worden geselecteerd op basis van de werkstukafmetingen en coatingvereisten.
Automatische spuitapplicatie is bijzonder geschikt voor repetitieve productie met componenten met consistente geometrieën.
Handmatige spuitstations bieden aanvullende flexibiliteit voor applicatie.
Operators kunnen de hoeken van de spuitpistolen en de spuitafstanden aanpassen om gebieden aan te pakken zoals:
Gelaste verbindingen
Verzonken oppervlakken
Gestanste hoeken
Beugels en verbindingssecties
Complexe randen
Gebieden die gedeeltelijk worden afgeschermd van automatische spuitpistolen
De noodzaak van handmatige bijwerking hangt af van de werkelijke werkstukgeometrie en de vereiste coatingdekking.
Na poederapplicatie komen de gecoate automotive componenten in de uithardoven.
Tijdens verwarming smelt de poedercoating en vloeit het om een continue film te vormen. Thermohardende poedercoatings ondergaan vervolgens chemische vernetting om hun gespecificeerde eigenschappen te ontwikkelen.
Het uithardingssysteem is ontworpen volgens de vereisten van de geselecteerde poederfabrikant.
Belangrijke ontwerpfactoren zijn onder meer:
Vereiste metaaltemperatuur
Uithardingsverblijftijd
Werkstukmateriaal
Metaaldikte
Componentafmetingen
Transportsnelheid
Ovenluchtcirculatie
Temperatuurgelijkmatigheid
Verwarmingsenergie
Omdat stalen en aluminium componenten verschillende thermische kenmerken kunnen hebben, moet de uithardingsopstelling worden geëvalueerd op basis van de werkelijke producten.
Na uitharding komen de uitgeharde werkstukken in een geforceerde koelsectie.
Luchtcirculatie versnelt de koeling en helpt de componenten voor te bereiden op verdere behandeling.
Het koelsysteem is geconfigureerd op basis van de werkstukmassa, de vereiste productiecapaciteit en de beschikbare fabrieksruimte.
Na koeling verwijderen operators handmatig de voltooide componenten van de productielijn.
De producten kunnen vervolgens doorgaan naar inspectie, assemblage, verpakking of andere productieoperaties.
Het volledige proces kan als volgt worden samengevat:
Lift-ondersteunde Belading → Voorontvetting → Ontvetting → Spoelen → Vitrification Voorbehandeling → Water Blazen → Drogen → Koeling voor Spuiten → Automatische Poederspuitapplicatie → Handmatige Bijwerking → Uitharding → Geforceerde Koeling → Handmatige Ontlading
Kwaliteitsinspectie kan worden opgenomen volgens de productie- en kwaliteitsmanagementvereisten van de klant.
Automotive componenten kunnen specifieke coatingprestatie-normen vereisen, afhankelijk van hun toepassing en serviceomgeving.
De productielijn is ontworpen om gecontroleerde procesomstandigheden te ondersteunen in de voorbehandelings-, spuit- en uithardingsfasen.
Typische kwaliteitsinspectiepunten omvatten:
Droge filmdikte
Uiterlijk van het oppervlak
Coatinghechting
Kleurconsistentie
Glansniveau
Coatingdekking
Uithardingsprestaties
Corrosiebestendigheid
Aanvullende tests kunnen vereist zijn volgens de automotive specificaties van de klant.
Coatingkwaliteit is afhankelijk van de gecombineerde prestaties van substraatvoorbereiding, coatingmaterialen, applicatieparameters, uithardingsomstandigheden en productiecontrole.
De lijn kan worden ontworpen voor geschikte aluminiumlegeringen en stalen componenten met behulp van compatibele voorbehandelingschemie en coatingmaterialen.
Het meerfasen voorbehandelingssysteem zorgt voor reiniging, spoelen en conversiebehandeling vóór poederapplicatie.
Temperatuur- en vochtigheidsregeling ondersteunen een stabielere omgeving voor elektrostatische poedercoating.
Automatische spuitpistolen voeren de primaire coatingoperatie uit, terwijl handmatige bijwerking flexibiliteit biedt voor ingewikkelde automotive componenten.
Drogen, koeling voor spuiten, uitharding en geforceerde koeling zijn geïntegreerd in de productiesequentie.
Lift-ondersteunde belading en handmatige ontlading kunnen worden geconfigureerd op basis van de werkstukkenkenmerken van de klant en fabrieksomstandigheden.
De apparatuur is zo gerangschikt dat de beweging van werkstukken tussen processecties wordt gecoördineerd en onnodige behandeling wordt verminderd.
De poedercoatingslijn kan worden aangepast voor geschikte metalen componenten die worden gebruikt in de automotive productie, waaronder:
Automotive beugels
Assemblages van staalplaten
Componenten van aluminiumlegeringen
Voertuig structurele ondersteuningen
Componenten van batterijbehuizingen
Behuizingen voor automotive apparatuur
Gestanste metalen onderdelen
Gelaste automotive assemblages
Metalen versterkingscomponenten
Andere gefabriceerde automotive onderdelen
Productgeschiktheid hangt af van het substraat, de componentgeometrie, de coatingspecificatie en de vereiste productiecapaciteit.
| Parameter | Configuratie |
|---|---|
| Toepassing | Automotive metalen componenten |
| Substraatmateriaal | Aluminiumlegeringen en staalplaten |
| Belading | Lift-ondersteund |
| Ontlading | Handmatig |
| Voorbehandeling | Voorontvetting, ontvetting, spoelen en vitrificatie |
| Waterverwijdering | Perslucht blazen |
| Drogen | Geïntegreerde droogoven |
| Koeling voor Spuiten | Inbegrepen |
| Spuitcabine Materialen | Roestvrij staal en PVC |
| Poederapplicatie | Automatische spuitapplicatie met handmatige bijwerking |
| Spuitomgeving | Temperatuur en vochtigheid geregeld |
| Uitharding | Geïntegreerde thermische uitharding |
| Koeling na Uitharding | Geforceerde koeling |
| Productiecapaciteit | Aangepast |
| Werkstukafmetingen | Volgens productspecificaties |
| Automatisering Niveau | Project-specifiek |
| Fabrieksindeling | Aangepast |
CHG ontwikkelt automotive poedercoatings productielijnen volgens de werkelijke productievereisten van de klant.
Om een voorlopig ontwerp en offerte op te stellen, verstrek alstublieft:
Tekeningen of foto's van automotive componenten
Werkstukmaterialen
Maximale lengte, breedte en hoogte
Maximaal individueel werkstukgewicht
Vereiste uurlijkse of dagelijkse productiecapaciteit
Vereiste coatingdikte
Poedercoatingspecificaties
Corrosiebestendigheidseisen
Voorbehandelingsspecificaties
Aantal coatingkleuren
Frequentie van kleurwisseling
Beschikbare fabrieksafmetingen
Werkplaats vrije hoogte
Verwarmingsenergie en elektrische voeding
Toepasselijke automotive kwaliteitsnormen
Vereist automatiseringsniveau
Op basis van deze parameters kan CHG een technisch voorstel ontwikkelen dat het voorbehandelingssysteem, beladingsapparatuur, spuitcabines, automatische en handmatige spuitapparatuur, droog- en uithardovens, koelsecties, materiaalbehandeling en algemene productielijncontroles omvat.
CHG levert complete poedercoatings productielijnoplossingen voor fabrikanten die geïntegreerde oppervlakteafwerkingsapparatuur voor automotive metalen onderdelen nodig hebben.
Deze configuratie combineert meerfasen vitrificatie voorbehandeling, lift-ondersteunde belading, roestvrijstalen en PVC spuitcabines, automatische spuitapplicatie met handmatige bijwerking, gecontroleerde spuitomstandigheden, thermische uitharding en geforceerde koeling.
Het systeem is ontworpen volgens de componentmaterialen van de klant, productiecapaciteit, coatingvereisten en fabrieksindeling.
Neem contact op met CHG met uw specificaties voor automotive onderdelen en productievereisten om een aangepast voorstel en offerte voor een poedercoatings productielijn te ontvangen.
![]()
![]()