|
|
| Merknaam: | CHG |
| Modelnummer: | AC-26 |
| MOQ: | 1 set |
| Prijs: | 100,000-200,000 USD |
| Betalingsvoorwaarden: | L/C,D/A,T/T,D/P |
| Toeleveringsvermogen: | 20 sets per jaar |
Aangepaste Handmatige Poedercoating Productielijn voor Industriële Metalen Onderdelen
CHG ontwerpt en levert handmatige poedercoating productielijnen met bovengrondse transportsystemen voor fabrikanten die metalen componenten van verschillende groottes, vormen en productievolumes verwerken.
Deze apparatuurconfiguratie combineert handmatig elektrostatisch poederspuiten, een spuitcabine van koolstofstaal, getransporteerde werkstuktransport, thermische uitharding en natuurlijke koeling.
De productielijn is ontworpen voor handmatig spuiten tijdens de initiële werking, terwijl de spuitcabine gereserveerde installatieposities bevat voor toekomstige automatische spuitapparatuur.
Deze aanpak stelt fabrikanten in staat om een geïntegreerd poedercoatingproces tot stand te brengen met behoud van flexibiliteit voor mogelijke automatiseringsupgrades naarmate de productievereisten zich ontwikkelen.
| Apparatuur | Beschrijving |
|---|---|
| Poeder Spuitcabine | Zware constructie van koolstofstaal |
| Spuitmethode | Handmatige elektrostatische poederapplicatie |
| Transportbandsysteem | Bovengrondse transportband |
| Laden | Handmatig |
| Lossen | Handmatig |
| Uithardingssysteem | Geïntegreerde poederuithardingsoven |
| Koeling | Natuurlijke koeling |
| Toekomstige Uitbreiding | Gereserveerde posities voor automatische spuitpistolen |
| Productiecapaciteit | Aangepast aan werkstukvereisten |
| Fabrieksindeling | Projectspecifieke engineering |
De uiteindelijke afmetingen van de apparatuur, de opstelling van de transportband en de operationele parameters worden bepaald op basis van de producten en productieomstandigheden van de klant.
Handmatige poederapplicatie is geschikt voor fabrikanten die verschillende werkstukgeometrieën verwerken of vaak wisselende productiebatches hebben.
Operators gebruiken elektrostatische spuitpistolen om poeder aan te brengen op geaarde metalen componenten.
Tijdens het spuiten kan de operator de positie van het pistool, de spuithoek, de afstand en de applicatietechniek aanpassen aan de productvorm.
Dit biedt flexibiliteit bij het coaten van:
Onregelmatige metalen structuren
Gelaste componenten
Producten met hoeken en randen
Verzonken oppervlakken
Verschillende werkstukafmetingen
Kleine en middelgrote productiebatches
Producten die extra aandacht vereisen voor specifieke oppervlakken
Handmatig spuiten is bijzonder nuttig wanneer het productassortiment vaak verandert of wanneer automatische pistoolpositionering herhaalde aanpassingen zou vereisen.
De coatingprestaties zijn afhankelijk van het poedermateriaal, de apparatuurinstellingen, de aarding van het werkstuk, de oppervlaktevoorbereiding en de techniek van de operator.
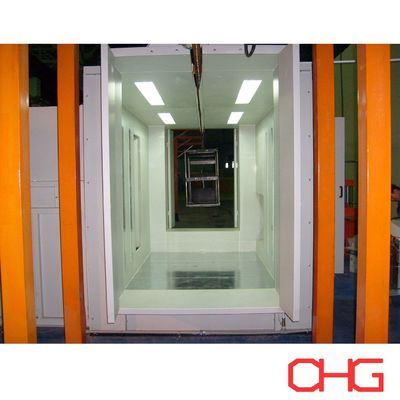
De productielijn bevat een spuitcabine van koolstofstaal voor poedercoating ontworpen om een specifieke werkruimte te bieden voor handmatig elektrostatisch spuiten.
De structuur van de cabine is ontwikkeld volgens de maximale werkstukafmetingen, de opstelling van de transportband en de vereiste toegang voor de operator.
De cabine kan worden geconfigureerd met:
Handmatige spuitposities
Geschikte verlichting
Doorgangen voor de transportband
Poederafzuigapparatuur
Filtratie- en poederopvangsystemen
Onderhoudstoegang
Gereserveerde installatieposities voor automatische spuitpistolen
De afmetingen en interne opstellingen van de cabine worden gekozen op basis van het aantal operators, de productgeometrie en de vereiste productiecapaciteit.
Het poederafzuigsysteem is ontworpen om overgespoten poeder in de lucht op te vangen en geschikte bedrijfsomstandigheden in het spuitgebied te handhaven.
Een belangrijk kenmerk van deze productielijn is de overweging van toekomstige automatisering tijdens het initiële ontwerp van de apparatuur.
Hoewel de poederapplicatie handmatig wordt uitgevoerd, bevat de spuitcabine gereserveerde posities bedoeld voor de installatie van automatische spuitpistolen.
Als de productievolumes toenemen of productontwerpen gestandaardiseerder worden, kan de klant overwegen de spuitsectie te upgraden.
Potentiële aanvullende apparatuur omvat:
Automatische elektrostatische spuitpistolen
Verticale reciprocators
Automatische spuitpistoolmontagestructuren
Poedertoevoerapparatuur
Regelsystemen voor spuitpistolen
Integratie met transportbandbesturingen
Planning voor toekomstige automatisering kan de omvang van structurele aanpassingen die nodig zijn tijdens een upgrade verminderen.
De haalbaarheid van het installeren van automatische spuitapparatuur hangt echter af van de oorspronkelijke afmetingen van de cabine, de afzuigcapaciteit, de elektrische configuratie, de opstelling van de transportband en de gekozen automatiseringsapparatuur.
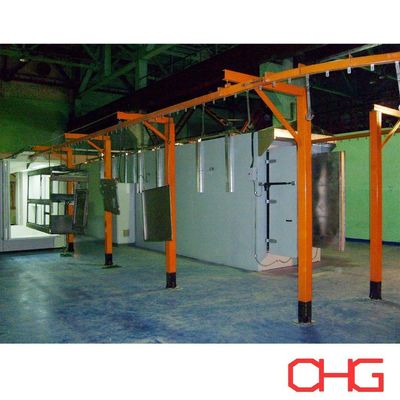
De bovengrondse transportband verbindt de spuit-, uithardings-, koel- en laad/losgebieden.
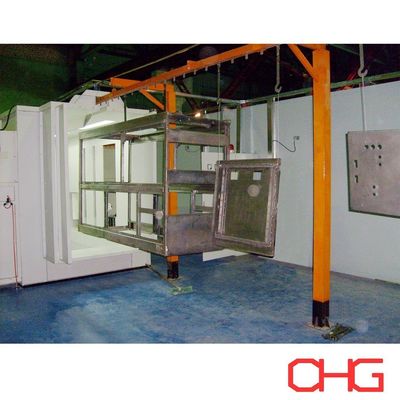
Werkstukken worden opgehangen aan geschikte hangers en door de belangrijkste coatingfasen getransporteerd.
Deze opstelling vermindert herhaalde handmatige overdrachten tussen afzonderlijke apparaten en helpt de productiestroom te organiseren.
De transportband is ontworpen volgens:
Maximale werkstukafmetingen
Individueel werkstukgewicht
Aantal componenten per hanger
Afstand tussen hangers
Vereiste transportsnelheid
Productiecapaciteit
Fabrieks vrije hoogte
Uithardingsverblijftijd
Laad- en losvereisten
Aangepaste hangers kunnen worden ontworpen om verschillende metalen componenten te ondersteunen en toegang te bieden tot de te coaten oppervlakken.
De route van de transportband wordt gecoördineerd met de spuitcabine, de uithardingsoven, het koelgebied en de beschikbare werkplaatsafmetingen.
De productiesequentie is eenvoudig:
Handmatig Laden → Handmatig Elektrostatisch Spuiten → Thermische Uitharding → Natuurlijke Koeling → Handmatig Lossen
Vereisten voor oppervlaktereiniging en voorbehandeling worden geëvalueerd op basis van het werkstukmateriaal en de coating specificatie. Waar nodig kan geschikte voorbehandelingsapparatuur in de complete productielijn worden geïntegreerd.
Operators plaatsen metalen componenten op transportbandhangers bij het laadstation.
De ophangconfiguratie wordt gekozen op basis van de werkstukgeometrie, het gewicht en de coatingtoegankelijkheid.
Geschikte afstand tussen componenten is belangrijk voor spuitwerkzaamheden en transportbandbeweging.
De opgehangen werkstukken komen de spuitcabine van koolstofstaal binnen.
Operators brengen elektrostatisch geladen poeder aan met handmatige spuitpistolen.
Spuittechnieken kunnen worden aangepast aan de werkstukvorm, met name rond hoeken, gelaste verbindingen en verzonken secties.
De vereiste coatingdikte wordt bepaald door de poederspecificatie en de vereisten van het eindproduct.
Na het spuiten transporteert de transportband de gecoate werkstukken naar de uithardingsoven.
Gecontroleerde verwarming zorgt ervoor dat de poedercoating smelt en vloeit. Thermoset poedercoatings ondergaan vervolgens chemische vernetting om hun gespecificeerde eigenschappen te ontwikkelen.
Het uithardingssysteem is ontworpen volgens de vereisten van de poederfabrikant, rekening houdend met werkstukafmetingen, metaaldikte, vereiste metaaltemperatuur en productiecapaciteit.
Na het uitharden bewegen de gecoate componenten naar het natuurlijke koelgebied.
De werkstukken blijven in dit gedeelte totdat hun temperatuur voldoende is gedaald voor veilige hantering en lossing.
De koelopstelling is ontwikkeld op basis van de productmassa, de transportsnelheid en de beschikbare fabrieksruimte.
Na het koelen verwijderen operators de afgewerkte producten van de transportband.
De gecoate componenten kunnen vervolgens doorgaan naar kwaliteitsinspectie, assemblage, verpakking of andere productieactiviteiten.
Typische inspectiepunten omvatten coatingdikte, uiterlijk, hechting en zichtbare oppervlaktefouten.
Handmatige en automatische poederspuitsystemen dienen verschillende productievereisten.
| Kenmerk | Handmatig Poederspuiten | Automatisch Poederspuiten |
|---|---|---|
| Applicatiemethode | Door operator bestuurde spuitpistolen | Geprogrammeerde of mechanisch bestuurde spuitpistolen |
| Productflexibiliteit | Geschikt voor frequente productwisselingen | Effectief voor herhaalbare productgeometrieën |
| Complexe Oppervlakken | Operators kunnen spuitposities direct aanpassen | Kan extra pistolen of handmatige bijwerking vereisen |
| Productiecapaciteit | Afhankelijk van beschikbaarheid operator en complexiteit werkstuk | Kan hogere doorvoer ondersteunen voor geschikte producten |
| Initiële Investering Apparatuur | Over het algemeen lager | Over het algemeen hoger |
| Arbeidsvereisten | Vereist spuitoperators | Vermindert directe spuitarbeid, maar vereist systeemtoezicht |
| Proces Herhaalbaarheid | Beïnvloed door operator techniek | Consistenter voor gevestigde spuitprogramma's |
| Apparatuur Aanpassing | Directe handmatige aanpassing | Mechanische of geprogrammeerde aanpassing |
| Typische Toepassingen | Productie met gemengde producten en variabele batches | Repetitieve productie met consistente werkstukontwerpen |
Poedertransfer efficiëntie kan niet uitsluitend worden bepaald door de vraag of de applicatie handmatig of automatisch is. Het hangt ook af van de spuitapparatuur, poedereigenschappen, werkstukgeometrie, aarding, luchtstroom en operationele parameters.
Handmatig spuiten stelt operators in staat om het coatingproces aan te passen aan producten met verschillende afmetingen en geometrieën.
Dit is nuttig voor fabrikanten die meerdere producttypen of wisselende productieschema's verwerken.
De bovengrondse transportband transporteert componenten tussen spuiten, uitharden en koelen, waardoor herhaaldelijk handmatig verplaatsen wordt verminderd.
De productielijn biedt een geïntegreerd coatingproces zonder dat er automatische spuitpistolen nodig zijn tijdens de initiële werking.
Gereserveerde installatieposities maken toekomstige spuitautomatisering mogelijk die tijdens het oorspronkelijke ontwerp kan worden overwogen.
De spuitcabine van koolstofstaal biedt een stevige industriële behuizing die kan worden aangepast voor verschillende werkstukafmetingen en operatoropstellingen.
De transportbandbaan, spuitcabine, uithardingsoven en koelgebied zijn gerangschikt volgens de beschikbare werkplaatsruimte en de vereiste materiaalstroom.
Deze handmatige poedercoatinglijn kan worden aangepast voor verschillende vervaardigde metalen producten, waaronder:
Frame van metalen meubilair
Elektrische kasten en behuizingen
Machinecomponenten
Gefabriceerde staalconstructies
Opslagrekken en -planken
Frames voor industriële apparatuur
Metalen beugels en ondersteuningen
Onderdelen van landbouwmachines
Metalen deuren en accessoires
Algemene gefabriceerde metalen componenten
De apparatuurconfiguratie wordt gekozen op basis van werkstukafmetingen, coatingvereisten, productiecapaciteit en hanteringsomstandigheden.
CHG ontwikkelt elke poedercoating productielijn volgens de werkelijke productievereisten van de klant.
| Parameter | Aanpassingsbereik |
|---|---|
| Werkstuk Materiaal | Staal, aluminium en andere geschikte geleidende metalen |
| Maximale Afmetingen | Volgens productspecificaties |
| Maximaal Gewicht | Volgens transportband- en hangerontwerp |
| Spuitcabine | Koolstofstaal, aangepaste afmetingen |
| Poeder Applicatie | Handmatige elektrostatische spuitpistolen |
| Voorziening voor Automatisch Spuiten | Gereserveerde installatieposities |
| Transportband | Bovengronds transportsysteem |
| Transportsnelheid | Berekend volgens productievereisten |
| Laden en Lossen | Handmatig |
| Voorbehandeling | Volgens substraat- en coatingvereisten |
| Uithardingsoven | Ontworpen volgens poeder- en werkstukkenmerken |
| Koeling | Natuurlijke koeling |
| Poeder Afzuiging | Geconfigureerd volgens spuitvereisten |
| Besturingssysteem | Projectspecifiek |
| Werkplaatsindeling | Aangepast |
Om een geschikte productielijnindeling en offerte te ontwikkelen, verstrek alstublieft:
Werkstuktekeningen of foto's
Productmateriaal
Maximale lengte, breedte en hoogte
Maximaal werkstukgewicht
Vereiste uurlijkse of dagelijkse productiecapaciteit
Aantal producten per hanger
Vereiste poedercoatingdikte
Poedertype en coatingspecificaties
Aantal kleuren
Frequentie van kleurwisseling
Vereisten voor oppervlaktevoorbehandeling
Beschikbare werkplaatsafmetingen
Fabrieks vrije hoogte
Beschikbare verwarmingsenergie
Lokale elektrische voeding
Toekomstige automatiseringsplannen
Op basis van deze informatie kan CHG een geïntegreerd apparatuurvoorstel ontwikkelen dat de bovengrondse transportband, de spuitcabine van koolstofstaal, de handmatige spuitapparatuur, het poederafzuigsysteem, de uithardingsoven, de koelsectie en voorzieningen voor toekomstige automatische spuitapparatuur omvat.
CHG levert complete poedercoating productielijnoplossingen voor industriële fabrikanten die op zoek zijn naar flexibele coatingapparatuur met geïntegreerde materiaalbehandeling.
Deze configuratie combineert handmatig elektrostatisch spuiten, een spuitcabine van koolstofstaal, bovengrondse transportbandtransport, thermische uitharding en gereserveerde automatische spuitposities.
De productielijn is ontworpen om te voldoen aan de huidige productievereisten, met oog voor mogelijke toekomstige uitbreiding.
Neem contact op met CHG met uw werkstukspecificaties, productiecapaciteit en werkplaatsomstandigheden om een aangepast voorstel en offerte voor een handmatige poedercoatinglijn te ontvangen.