|
|
| Merknaam: | CHG |
| Modelnummer: | AC-17 |
| MOQ: | 1 Instellen |
| Prijs: | 100,000-300,000 USD |
| Betalingsvoorwaarden: | L/C, D/A, D/P, T/T |
| Toeleveringsvermogen: | 10 sets per jaar |
Automatische Aluminiumprofiel Poedercoating Lijn
Geïntegreerd Poedercoatingsysteem voor Aluminium Extrusies
Deze automatische poedercoatinglijn is ontwikkeld voor de continue oppervlakteafwerking van aluminiumprofielen met verschillende lengtes, doorsneden en toepassingsvereisten.
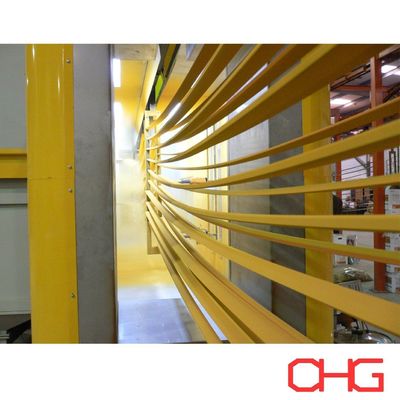
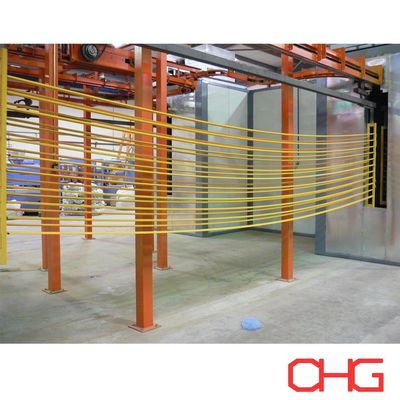
Een bovengronds transportsysteem transporteert de profielen door de belangrijkste verwerkingssecties, wat zorgt voor stabiele werkstukbeweging en de integratie van voorbehandeling, drogen, poederapplicatie, uitharding en koeling in een geïntegreerde productiestroom.
Handmatig laden en lossen wordt gebruikt om flexibiliteit te behouden bij het verwerken van verschillende profieltypen of productiebatches. Het complete systeem is ontworpen volgens de producten van de klant, de vereiste output, coatingstandaarden en de beschikbare werkplaatsruimte.
Belangrijkste Systeemkenmerken
Continue Bovengrondse Transporteren
De bovengrondse transporteur zorgt voor continue beweging van aluminiumprofielen tussen verschillende procesfasen, terwijl de benodigde werkplaatsvloerruimte voor materiaalbehandeling wordt verminderd.
De configuratie van de transporteur wordt bepaald op basis van:
Profiel lengte en doorsnede
Werkstukgewicht
Aantal profielen per hanger
Vereiste productiecapaciteit
Afstand tussen hangers
Proces tijd
Fabrieks vrije hoogte
Op maat gemaakte hangers kunnen worden ontworpen om de juiste positionering van het werkstuk te behouden tijdens voorbehandeling, spuiten en uitharden.
Flexibel Handmatig Laden en Lossen
Profielen worden handmatig op de transporteurhangers geplaatst bij het laadstation en verwijderd na het coaten en koelen.
Deze opstelling biedt flexibiliteit bij het hanteren van producten met verschillende lengtes en doorsneden, zonder dat er ingewikkelde automatische laadapparatuur nodig is.
Automatische Poederapplicatie
De spuitsectie kan gebruik maken van automatische elektrostatische spuitpistolen en reciprocators voor continue poederapplicatie.
Waar de productgeometrie extra dekking vereist, kunnen ook handmatige bijwerkstations in de lijn worden opgenomen.
Typisch Productieproces
Een compleet poedercoatingsproces voor aluminiumprofielen kan als volgt worden ingericht:
Laden → Oppervlaktereiniging → Chemische Voorbehandeling → Vochtdrogen → Elektrostatisch Poederspuiten → Uitharden → Koelen → Inspectie → Lossen
De exacte voorbehandelingsvolgorde en coatingparameters worden bepaald op basis van de aluminiumlegering, de vereiste afwerking, de corrosiebestendigheid en het geselecteerde poedersysteem.
1. Oppervlaktereiniging
Vóór de chemische behandeling moeten verontreinigingen van het aluminiumoppervlak worden verwijderd.
Reiniging is ontworpen om stoffen te verwijderen zoals:
Olie en vet
Stof
Extrusieresten
Contaminatie door hantering
Andere oppervlakte-onzuiverheden
Effectieve reiniging bereidt het substraat voor op de daaropvolgende chemische behandeling en draagt bij aan stabiele coatingprestaties.
2. Aluminium Voorbehandeling
Na reiniging ondergaan de profielen een geschikte chemische voorbehandelingsprocedure.
Afhankelijk van de coating specificatie kan het proces omvatten:
Ontvetten
Water spoelen
Etsen of oppervlaktebehandeling
Extra spoelen
Conversiebehandeling
Eindspoelen
Voor aluminiumprofielen kunnen geschikte chroomhoudende of chroomvrije conversiebehandelingen worden geselecteerd op basis van de vereiste coatingprestaties en projectspecificaties.
Voorbehandeling kan worden ontworpen als een sproeisysteem of een dompelsysteem, afhankelijk van de profielgeometrie, productiecapaciteit, chemisch proces en fabrieksomstandigheden.
3. Vochtdrogen
Na de natte voorbehandelingsfasen komen de profielen in de droogsectie.
Restwater wordt verwijderd vóór elektrostatisch spuiten om geschikte oppervlaktecondities te creëren voor poederapplicatie.
Droogtemperatuur en verblijftijd worden bepaald op basis van de profielafmetingen, sectiedikte, transportsnelheid en vereiste productiecapaciteit.
4. Elektrostatisch Poederspuiten
De gedroogde profielen worden naar de poederspuitcabine getransporteerd.
Elektrostatische spuitpistolen laden de poederdeeltjes, die worden aangetrokken tot de geaarde aluminium werkstukken.
Het applicatiesysteem kan worden geconfigureerd met:
Automatische poederspuitpistolen
Reciprocators
Handmatige bijwerkpistolen
Poedertoevoerapparatuur
Poederterugwinningssysteem
Aantal spuitpistolen, positionering en spuitopstelling worden geselecteerd op basis van de profieldoorsnede, transportsnelheid, productiecapaciteit en vereiste coatingdekking.
5. Poeder Uitharden
Na het spuiten komen de gecoate aluminiumprofielen in de uithardingsoven.
Gecontroleerde verwarming zorgt ervoor dat het aangebrachte poeder smelt, vloeit en vernet tot een continue coatingfilm.
Het uithardingssysteem is ontworpen op basis van:
Uithardingsspecificatie van de poederfabrikant
Vereiste metaaltemperatuur
Dikte van het aluminiumprofiel
Werkstukafmetingen
Transportsnelheid
Productiecapaciteit
Correcte uithardingsomstandigheden zijn belangrijk voor het bereiken van de vereiste coatinghechting, uiterlijk en mechanische eigenschappen.
6. Koelen
Na het verlaten van de uithardingsoven passeren de profielen een koelgedeelte.
Natuurlijke of geforceerde luchtkoeling kan worden geselecteerd op basis van lijncapaciteit, werkstuktemperatuur en beschikbare fabrieksruimte.
Eenmaal voldoende afgekoeld, kunnen de profielen veilig worden geïnspecteerd en gelost.
7. Kwaliteitsinspectie van de Coating
Afgeleverde aluminiumprofielen kunnen worden gecontroleerd volgens de geldende coatingvereisten.
Typische inspectiepunten omvatten:
Droge filmdikte
Uiterlijk van het oppervlak
Kleur en glans
Hechting
Coating uniformiteit
Zichtbare oppervlaktefouten
Aanvullende tests kunnen worden gespecificeerd volgens de kwaliteitsnormen en producttoepassing van de klant.
Poederterugwinning en Kleurwisseling
De spuitcabine kan worden geïntegreerd met een geschikt poederterugwinningssysteem om overgespoten poeder op te vangen.
Terugwinningsapparatuur wordt geselecteerd op basis van:
Productievolume
Aantal poederkleuren
Frequentie van kleurwisseling
Vereisten voor poederterugwinning
Vereiste reinigingstijd van de cabine
Voor fabrikanten die vaak van kleur wisselen, moeten de configuratie van de spuitcabine en de terugwinning samen worden overwogen tijdens het initiële ontwerp van de productielijn.
Toepassingen
De lijn kan worden ontworpen voor het coaten van aluminiumproducten zoals:
Architecturale profielen
Raam- en deurkozijnen
Vliesgevelprofielen
Industriële aluminium extrusies
Meubelprofielen
Decoratieve aluminium componenten
Zonnepaneel frames
Bouwsysteem profielen
Transportcomponenten
Andere geëxtrudeerde aluminiumproducten
Projectspecifieke Engineering
Elke poedercoatinglijn voor aluminiumprofielen wordt ontwikkeld op basis van de werkelijke productieomstandigheden van de klant, in plaats van een vaste apparatuurconfiguratie te gebruiken.
Om het ontwerp van de productielijn voor te bereiden, zijn de volgende gegevens belangrijk:
Profieltekeningen en doorsneden
Maximale en minimale profiellengtes
Werkstukafmetingen en gewicht
Vereiste uur- of dagcapaciteit
Profielen per hanger
Coating specificatie
Voorbehandelingsvereisten
Poedertype
Aantal kleuren en frequentie van kleurwisseling
Fabrieksafmetingen en vrije hoogte
Beschikbare verwarmingsenergie
Lokale elektrische voeding
Vereist automatiseringsniveau
Op basis van deze parameters kunnen we een complete oplossing ontwerpen die het voorbehandelingssysteem, de vochtdroogsectie, de bovengrondse transporteur, de poederspuitcabine, de automatische applicatieapparatuur, het poederterugwinningssysteem, de uithardingsoven, de koelsectie, het besturingssysteem en de lay-out van de productielijn omvat.
Neem contact met ons op met uw specificaties voor aluminiumprofielen en productievereisten voor een op maat gemaakt technisch voorstel en offerte.