|
|
| Merknaam: | CHG |
| Modelnummer: | AC-24 |
| MOQ: | 1 Instellen |
| Prijs: | 100,000-300,000 USD |
| Betalingsvoorwaarden: | L/C, D/A, D/P, T/T |
| Toeleveringsvermogen: | 10 sets per jaar |
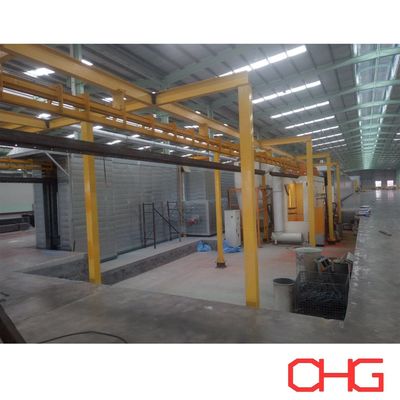
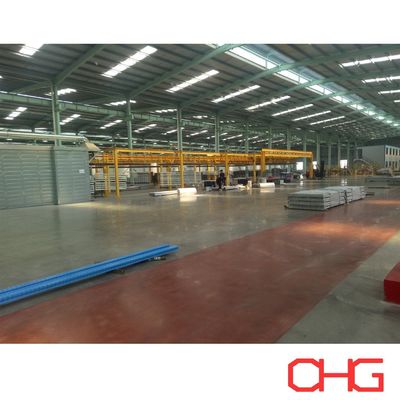
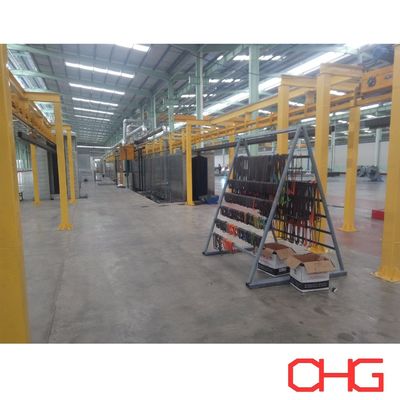
Productielijn voor poedercoating van aluminium profielen met bovenloopkraan
Op maat gemaakt oppervlakteafwerkingssysteem voor geëxtrudeerde aluminium profielen
Deze productielijn voor poedercoating van aluminium profielen biedt een geïntegreerde oplossing voor de oppervlakteafwerking van architectonische en industriële geëxtrudeerde aluminium profielen.
Het systeem maakt gebruik van een bovenloopkraan om profielen door de belangrijkste productiestadia te transporteren, waardoor een continue workflow ontstaat van voorbehandeling en drogen tot poederapplicatie, uitharding, koeling en eindinspectie. Handmatige belading en ontlading stellen fabrikanten in staat om profielen met verschillende lengtes, dwarsdoorsneden en batchvereisten te verwerken zonder onnodige complexiteit in het materiaalbehandelingsproces te introduceren.
Elke productielijn is ontworpen volgens de werkelijke aluminiumproducten, de vereiste output, de specificaties van de coating, de fabrieksomstandigheden en het gewenste automatiseringsniveau.
Hoofdapparatuurconfiguratie
Een complete productielijn voor poedercoating van aluminium profielen kan omvatten:
Voorbehandelingssysteem voor aluminium oppervlakken
Water spoelsecties
Droogoven voor vocht
Bovenloopkraan
Poederspuitcabine
Automatische elektrostatische spuitpistolen
Handmatige bijwerkapparatuur
Poeder toevoersysteem
Poeder terugwinningsapparatuur
Poeder uithardingsoven
Koelsectie
PLC en HMI besturing
Handmatige beladings- en ontladingsstations
De uiteindelijke apparatuurconfiguratie is afhankelijk van het productieproces en de coatingvereisten van de klant.
Bovenliggende materiaalbehandeling
Lange aluminium profielen vereisen een stabiele positionering en geschikte afstand tijdens hun transport door de productielijn.
De bovenloopkraan is ontworpen op basis van factoren zoals:
Maximale profiellengte
Profiel dwarsdoorsnede
Gewicht van het werkstuk
Profielen per hanger
Afstand tussen hangers
Vereiste lijncapaciteit
Bovensnelheid
Werkplaats vrije hoogte
Opstelling van apparatuur
Geschikte hangers en ophangpunten worden geselecteerd om de profielen stabiel te houden en voldoende toegang te behouden voor voorbehandeling, poederspuiten en uitharding.
Voor toepassingen die drageraccumulatie of flexibelere productiecontrole vereisen, kan ook een Power and Free-transporteur worden overwogen.
Voorbehandeling van aluminium profielen
Oppervlaktevoorbereiding heeft een aanzienlijke invloed op de hechting en corrosiebestendigheid van de afgewerkte poedercoating.
Vóór de poederapplicatie worden aluminium profielen gereinigd en chemisch behandeld om verontreinigingen te verwijderen en een geschikte oppervlakte voor coating te creëren.
Een typische sequentie voor de voorbehandeling van aluminium kan omvatten:
Ontvetten → Spoelen → Etsen / Oppervlaktebehandeling → Spoelen → Conversiebehandeling → Eindspoelen
De werkelijke sequentie wordt bepaald door de aluminiumlegering, de oppervlakteconditie, het chemische systeem en de vereiste coatingprestaties.
Reinigen en ontvetten
Olie, vet, stof, extrusieresten en andere verontreinigingen worden van het aluminium oppervlak verwijderd voordat verdere chemische behandeling plaatsvindt.
Etsen en oppervlaktebehandeling
Indien vereist, kan een ets- of gerelateerde oppervlaktebehandelingsfase worden opgenomen om het aluminium substraat voor te bereiden op de daaropvolgende conversiebehandeling.
Conversiebehandeling
Afhankelijk van de projectspecificaties kan de lijn een geschikte chroomhoudende of chroomvrije conversiebehandeling gebruiken.
Het geselecteerde proces helpt bij het creëren van een geschikte interface tussen het aluminium substraat en de poedercoating, terwijl het bijdraagt aan de vereiste corrosiebescherming.
Eindspoelen
Resterende proceschemicaliën worden verwijderd voordat de profielen naar het drogen gaan. De vereisten voor het eindspoelen, inclusief de waterkwaliteit, worden bepaald op basis van de geselecteerde voorbehandelingschemie.
Drogen van vocht vóór poederapplicatie
Na natte voorbehandeling komen de aluminium profielen in een droogsectie om resterend oppervlaktevocht te verwijderen.
Het droogsysteem is ontworpen op basis van:
Profielafmetingen
Dikte van de aluminium sectie
Bovensnelheid
Productiecapaciteit
Voorbehandelingsproces
Vereiste droogomstandigheden
Een voldoende droog werkstukoppervlak biedt geschikte omstandigheden voor de daaropvolgende elektrostatische poederapplicatie.
Elektrostatische poederapplicatie
De voorbereide aluminium profielen komen in de poederspuitcabine, waar elektrostatisch geladen poeder wordt aangebracht op de geaarde werkstukken.
Afhankelijk van de productievereisten kan de spuitsectie combineren:
Automatische spuitpistolen
Reciprocators
Handmatige bijwerkpistolen
Poeder toevoerapparatuur
Poeder terugwinningsapparatuur
Automatische pistolen zorgen voor herhaalbare applicatie tijdens continue productie, terwijl handmatig bijwerken kan worden gebruikt voor ingewikkelde dwarsdoorsneden, verzonken gebieden en locaties die extra dekking vereisen.
Het aantal en de positionering van de spuitpistolen worden bepaald op basis van de profielgeometrie, de lijnsnelheid, de vereiste output en de specificaties van de coating.
Poeder terugwinning en kleermanagement
Overgespoten poeder wordt opgevangen door het extractie- en terugwinningssysteem van de cabine.
De geschikte terugwinningsconfiguratie is afhankelijk van:
Aantal poederkleuren
Frequentie van kleurwisselingen
Productievolume
Vereisten voor poeder terugwinning
Vereiste reinigingstijd
Configuratie van de spuitcabine
Voor fabrikanten die meerdere kleuren produceren, moeten de vereisten voor kleurwisselingen worden overwogen tijdens het initiële ontwerp van de cabine en het terugwinningssysteem.
Poeder uitharding
Na het spuiten worden de gecoate profielen naar de uithardingsoven getransporteerd.
Tijdens de uitharding smelt, vloeit en kruisbindt het poeder om de afgewerkte coatingfilm te vormen.
Het uithardingssysteem is ontworpen volgens de vereisten van de poederfabrikant en de thermische kenmerken van de aluminium profielen.
Belangrijke factoren zijn onder meer:
Vereiste metaaltemperatuur
Specificaties voor poederuitharding
Profiel dwarsdoorsnede en wanddikte
Bovensnelheid
Productiecapaciteit
Ovenconfiguratie
Beschikbare verwarmingsenergie
Correcte uithardingsomstandigheden zijn belangrijk voor het bereiken van het vereiste uiterlijk, de hechting, de mechanische eigenschappen en de prestaties van de coating op lange termijn.
Koeling en eindinspectie
Na het verlaten van de uithardingsoven passeren de gecoate profielen een koelsectie voordat ze worden ontladen en verder worden behandeld.
Afgeleverde producten kunnen vervolgens worden geïnspecteerd volgens de vereiste kwaliteitsspecificaties.
Typische inspectiepunten omvatten:
Dikte van de droge film
Uiterlijk van het oppervlak
Kleur en glans
Coating hechting
Coating uniformiteit
Zichtbare defecten
Aanvullende tests kunnen worden opgenomen volgens de productnormen en eindgebruiksvereisten van de klant.
Typische toepassingen
De productielijn kan worden aangepast voor aluminium producten zoals:
Profielen voor ramen en deuren
Vliesgevel profielen
Architectonische geëxtrudeerde aluminium profielen
Industriële aluminium profielen
Meubelcomponenten
Decoratieve aluminium profielen
Zonnepaneel frames
Componenten voor gebouwensystemen
Transportgerelateerde extrusies
Algemene aluminium producten
Omdat verschillende producten verschillende dwarsdoorsneden en afwerkingsvereisten hebben, moet de lay-out van de productielijn en het proces worden ontwikkeld rond het werkelijke productassortiment.
Op maat gemaakte oplossingen voor poedercoating van aluminium
Elke productielijn voor poedercoating van aluminium profielen is ontworpen volgens projectspecifieke productieomstandigheden.
Om de juiste technische oplossing te ontwikkelen, zijn de volgende gegevens bijzonder belangrijk:
Tekeningen of dwarsdoorsneden van aluminium profielen
Maximale en minimale profiellengtes
Maximale afmetingen van werkstukken
Profielgewicht
Vereiste productiecapaciteit per uur of per dag
Aantal profielen per hanger
Vereiste coating specificatie
Voorbehandelingsvereisten
Poedertype
Aantal kleuren
Frequentie van kleurwisselingen
Fabrieksafmetingen en vrije hoogte
Beschikbare energiebron
Lokale elektrische omstandigheden
Vereist automatiseringsniveau
Op basis van deze informatie kunnen we het voorbehandelingssysteem, de droogapparatuur, de bovenloopkraan, de poederspuitcabine, de poederapplicatie- en terugwinningsapparatuur, de uithardingsoven, de koelsectie, het besturingssysteem en de complete lay-out van de productielijn ontwerpen om te voldoen aan de productievereisten van de klant.
Neem contact met ons op met uw aluminium profielinformatie en vereiste productiecapaciteit voor een op maat gemaakt technisch voorstel en offerte.
![]()