|
|
| Merknaam: | CHG |
| Modelnummer: | AC-29 |
| MOQ: | 1 set |
| Prijs: | 100,000-300,000 USD |
| Betalingsvoorwaarden: | L/C, D/A, D/P, T/T |
| Toeleveringsvermogen: | 10 sets per jaar |
Automatische poedercoatinglijn voor verschillende metalen componenten
Flexibel poedercoatingssysteem met vermogen en vrij vervoerband
Deze automatische productielijn voor poedercoating is ontworpen voor industriële metalen componenten met verschillende afmetingen, gewichten, vormen en structurele kenmerken.Door automatische elektrostatische poederbespuiting te combinerenHet systeem biedt een efficiënte en aanpasbare coatingoplossing voor een breed scala aan metalen producten.
De poedersproeikamer is vervaardigd van duurzaam PP (polypropyleen) materiaal, dat uitstekende chemische en corrosiebestendigheid biedt voor een betrouwbare werking op lange termijn.
Handmatig laden en lossen biedt extra flexibiliteit bij het hanteren van verschillende werkstukgeometrieën.de geautomatiseerde vervoers- en sproeiingssecties helpen een stabiele productie-efficiëntie en een consistente coatingkwaliteit te behouden.
Automatisch sproeien met handmatige aanpassing
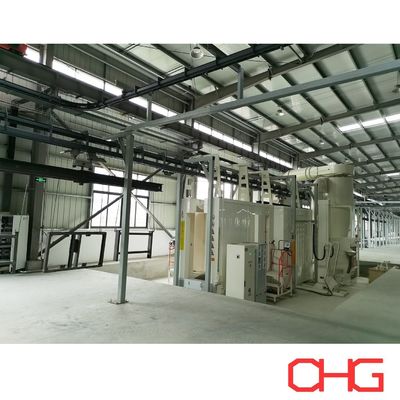
Het poedertoepassingssysteem combineert automatische spuitgeweren met een aanvullende handmatige coating.
Automatische kanonnen voeren de belangrijkste sproeiing uit en zorgen voor herhaaldelijke poedertoepassing op standaardoppervlakken.Met handmatige aanpassingsstations kunnen gebruikers extra poeder aanbrengen op gebieden die moeilijk te bereiken zijn voor automatische geweren.
Deze configuratie is met name nuttig voor producten met:
Complexe geometrieën
met een breedte van niet meer dan 50 mm
Hoeken en randen
gespannen structuren
Onregelmatige oppervlakken
Verschillende productconfiguraties op dezelfde lijn
De combinatie van automatisch en handmatig sproeien zorgt voor een praktisch evenwicht tussen productie-efficiëntie en flexibiliteit van de coating.
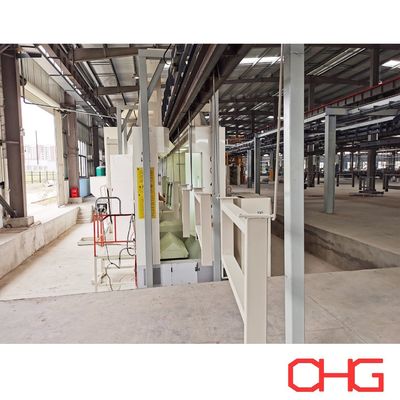
PP-poederspraystand
De sproeikamer is vervaardigd van polypropyleen (PP) materiaal dat geschikt is voor industriële poedercoatingtoepassingen.
Belangrijkste kenmerken zijn:
Goede chemische weerstand
Corrosiebestendige constructies
Duurzame prestaties
Gemakkelijk schoonmaken en onderhouden
Aanpasbaarheid aan verschillende werkstukken
De afmetingen van de cabine, de automatische pistoolopstelling, de handmatige sproeipositie, het extractiesysteem en de configuratie van het poederherstel kunnen worden ontworpen volgens specifieke productievereisten.
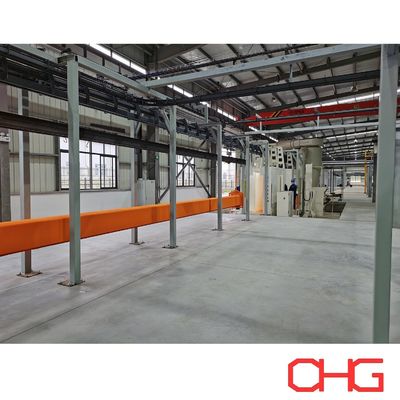
Energie- en vrije overhoofdconveyor
Een Power and Free-transportband vervoert werkstukken tussen de verschillende delen van de productielijn.
In vergelijking met een conventionele continu bewegende transportband biedt het Power and Free-systeem een grotere flexibiliteit bij het besturen van de afzonderlijke dragers.de werkstukken kunnen worden vervoerd, gestopt, opgehoopt of vrijgegeven volgens de vereisten van het proces.
Belangrijkste voordelen zijn:
Flexibel vervoer
Stabiel vervoer van verschillende werkstukken
Verzamelcapaciteit
Efficiënt gebruik van de werkplaats
Aanpassingsvermogen aan verschillende procestijden
Flexibel productieschema
De capaciteit van de transportband, de afstand tussen de dragers, de snelheid, het ontwerp van de hanger en de route worden bepaald op basis van het werkstuk en de vereiste productie.
Handmatig laden en lossen
Met speciale handmatige laad- en losruimtes kunnen de bedieners de werkstukken volgens hun individuele geometrie plaatsen en verwijderen.
Deze regeling is geschikt voor de productie met meerdere productsoorten, omdat zij flexibiliteit biedt zonder dat voor elke werkstukconfiguratie een speciaal automatisch hanteringssysteem nodig is.
De laadingen en hangers kunnen worden aangepast volgens:
Afmetingen van het product
Werkstukgewicht
Hangpunten
Productoriëntatie
Vereiste dekking van de coating
Productiecapaciteit
Typisch poedercoatingproces
Een complete productielijn voor poedercoating omvat normaal gesproken oppervlaktebehandeling, drogen, poedertoepassing, verharding en koeling voordat de eindproducten worden gelost.
1. Voorbereiding van het oppervlak
Metalen werkstukken worden eerst schoongemaakt om verontreinigingen te verwijderen die de behandeling en bekleding kunnen verstoren.
Afhankelijk van het substraat en de aanvankelijke oppervlaktoestand kan met het preparaat:
Olie en vet
Stof en vuil
Verwerkingsresiduen
Andere oppervlakteverontreinigende stoffen
Een doeltreffende oppervlakte reiniging vormt de basis voor een stabiele voorbehandeling en coating prestaties.
2. chemische voorbehandeling
Na de eerste reiniging ondergaan de werkstukken een geschikt chemisch voorbehandelingsproces.
Het exacte proces hangt af van het substraatmateriaal en de vereiste corrosiebescherming.
Ontvetten
Schuiven
Phosphateren
Omschakelingsbehandeling
Passivatie
Eindspoelen
Voorbehandeling verbetert de kleefkracht van de coating en draagt bij aan de corrosiebestendigheid van het complete coating systeem.
3Vochtdrogen
Na de voorbehandeling moet het overgebleven vocht worden verwijderd voordat het poeder wordt aangebracht.
De werkstukken gaan onder gecontroleerde omstandigheden door een drooggedeelte om een schoon en droog oppervlak te bieden voor elektrostatisch sproeien.
4. Elektrostatische poedertoepassing
Voorbereide werkstukken worden in de poedersproeikamer geplaatst, waar elektrostatisch geladen poeder op geaarde metalen oppervlakken wordt aangebracht.
Automatische spuitgeweren zijn de primaire coating applicatie, terwijl handmatige aanpassing kan worden gebruikt voor complexe of moeilijk bereikbare gebieden.
Het sproeiingssysteem is ontworpen om:
Consistente poederverdeling
Stabiele laagdikte
Efficiënte toepassing van poeder
Volledige dekking van de vereiste oppervlakken
Herhaalbare afwerkingskwaliteit
5. poeder Curing
Na het besproeien worden de beklede werkstukken in de houtoven gebracht.
Onder gecontroleerde hardingsomstandigheden smelt het poeder, stroomt het en verbindt het zich chemisch om een continue coatingfilm te vormen.
De temperatuur en de verblijfsduur worden bepaald op basis van de poederspecificatie, het werkstukmateriaal, de dikte en de vereiste coatingprestaties.
6- Koeling.
Na het verlaten van de verhardingsoven gaan de gecoate producten in de koelfase.
Een voldoende afkoeling stabiliseert de afgewerkte coating en maakt het mogelijk de werkstukken tijdens inspectie en lossen veilig te hanteren.
7. Eindkwaliteitsinspectie
De eindproducten kunnen worden geïnspecteerd volgens de vereiste coatingspecificatie.
Typische inspectiepunten zijn:
Dikte van de coating
Uiterlijk van het oppervlak
Kleur en glans
Aanhangsel
Uniformiteit van de coating
Zichtbare oppervlaktefouten
De inspectievereisten kunnen worden bepaald op basis van de product- en kwaliteitsnormen van de klant.
Belangrijkste voordelen
Deze automatische poederlaaglijn biedt:
Flexible verwerking van verschillende metalen onderdelen
Automatisch sproeien voor efficiënte productie
Handmatige aanpassing voor ingewikkelde geometrieën
Duurzame constructie van PP-spraycabines
Flexibel vermogen en vrije materiaalverwerking
Aanpasbaarheid aan meerdere productsoorten
Consistente en herhaalbare coatingkwaliteit
Op maat gemaakte apparatuurconfiguratie
Productielijnen voor de productie van poedercoating op maat
Onze poedercoatinglijnen zijn niet gebaseerd op één standaardconfiguratie. Elk systeem is ontworpen volgens de werkelijke producten van de klant, de productievereisten en de fabrieksomstandigheden.
Belangrijke informatie voor het ontwerp van lijnen omvat:
Werkstukmateriaal
Maximale afmetingen en gewicht
Producttekeningen of -foto's
Vereiste uur- of dagelijkse capaciteit
Voorafbehandelingseisen
Specificaties voor poedercoating
Aantal kleuren en frequentie van kleurverandering
Beschikbare fabrieksmaat
Voorkeur aan verwarmingsenergie
Vereist automatiseringsniveau
Op basis van deze parameters kunnen wij een geschikte processtroom, uitrustingsopstelling, Power and Free-conveyorconfiguratie, sproeisysteem, verhardingsoplossing en besturingssysteem ontwikkelen.
Neem contact met ons op met uw productinformatie en productievereisten voor een aangepast technisch voorstel en offerte.
![]()